


Správy
Domov / Správy / Správy z priemyslu / Pokyny pre návrh rotačného lisovania: Kľúčové pravidlá pre OEM inžinierov a kupujúcich
Inžinier nám nedávno priniesol 1 000 litrovú dávkovaciu nádrž, ktorá v spodnom rohu neustále praskala. Model CAD mal vnútorný polomer 2 mm, žiadny prievan na bočnej stene a dokonale rovnú základňu. Každý z týchto troch detailov spôsobil zlyhanie dielu. Rotačné tvarovanie je zhovievavý proces v mnohých ohľadoch, ale nie je to zhovievavý proces pre ostré prechody, vertikálne steny bez skosenia alebo veľké nepodporované povrchy.
Nižšie uvedené pravidlá používame na zachytenie týchto problémov skôr, ako sa stanú nákladmi na nástroje. Pochádzajú z rokov budovania nástrojov na rotačné formovanie a výroby PE nádrží, krytov zariadení a vlastných dielov OEM.
Rotačným lisovaním vznikajú jednostenné duté diely. Na rozdiel od vstrekovania je hrúbka steny určená množstvom plastového prášku vloženého do formy a rotačným cyklom, nie geometriou dutiny formy. To je dôvod, prečo je ťažké vyrobiť časť, ktorá spája hrubé a tenké časti: plast v hrubej oblasti nemá po roztavení prášku žiadny spôsob, ako pretiecť do tenkej oblasti.
 Rotačne lisovaný kryt zariadenia LLDPE na ochranu vnútorných komponentov Táto bezšvová rotačne tvarovaná škrupina chráni presné komponenty pred prachom, vlhkosťou a nárazmi. Jeho LLDPE materiál poskytuje chemickú odolnosť a UV stabilitu, vďaka čomu je vhodný do náročných priemyselných prostredí. Zobraziť produkt →
Pre polyetylénové diely je rozumným východiskovým bodom rovnomerná stena. Malé puzdrá s priemerom do 300 mm majú často 3 až 5 mm. Časti strednej veľkosti, ako sú 1 000 litrové nádrže alebo kryty zariadení, potrebujú približne 5 až 8 mm. Veľké skladovacie nádrže nad 2 000 mm zvyčajne používajú 8 až 12 mm, aby odolali hydrostatickému zaťaženiu a namáhaniu pri manipulácii.
| Celková veľkosť dielu | Odporúčaná hrúbka steny | Typická výrobná tolerancia |
|---|---|---|
| Menej ako 300 mm | 3 až 5 mm | /- 1,5 mm |
| 300 až 1000 mm | 5 až 6 mm | /- 2 mm |
| 1000 až 2000 mm | 6 až 8 mm | /- 2,5 mm |
| Viac ako 2000 mm | 8 až 12 mm | /- 3 mm |
Rovnomerná hrúbka steny je dôležitejšia ako absolútna hodnota. 6 mm stena s lokálnym 12 mm výstupkom sa potopí a základňa výstupku môže zachytiť vnútornú dutinu. Ak návrh potrebuje lokálne zahustenie, naplánujte si namiesto toho sekundárnu výstuž.
Ponor je uhol, ktorý pridáte k zvislým povrchom, aby sa diel uvoľnil z formy. Pretože rotačne tvarovaná časť sa stiahne z nástroja, kým je ešte teplá, a pretože polyetylén sa pri ochladzovaní na nástroji zmršťuje, stena s nulovým prievanom sa bude ťahať, lepiť alebo deformovať. Minimálny ťah, ktorý odporúčame pre hladký polyetylénový povrch, je 1 stupeň na každú stranu. Pre textúrovaný povrch zvýšte na 2 alebo 3 stupne.
| Stav povrchu | Minimálny ponor na stranu |
|---|---|
| Hladký vonkajší povrch | 1 stupeň |
| Hladký vnútorný povrch | 0,5 stupňa |
| Textúrovaný alebo lakovaný povrch | 2 až 3 stupne |
| Hlboké zvislé steny nad 500 mm | 2 stupne alebo viac |
Praktický efekt je väčší, než väčšina inžinierov očakáva. Diel s bočnou stenou hlbokou 500 mm a ponorom 1 stupeň sa zhora nadol zužuje asi o 9 mm. Ak si dizajn vyžaduje presne rovnobežnú stenu, je to červená vlajka. Rotačné formovanie nie je vstrekovanie; držanie zvislej steny bez skosenia na hlbokej časti je náročný nástroj.
Ploché steny sú jedinou najčastejšou príčinou deformácie rotačným tvarovaním. Veľký plochý panel nemá žiadnu vnútornú oporu a zmršťovanie, ku ktorému dochádza pri ochladzovaní dielu, z neho robí plechovku na olej, deformáciu alebo oblúk. Osvedčeným riešením je koruna. Korunka približne 0,4 mm na 100 mm dĺžky panelu udržuje tvár stabilnú. Pre 500 mm širokú rovnú plochu to znamená asi 2 mm zakrivenie.
Ak musí byť panel skutočne plochý alebo ak musí niesť zaťaženie, pridajte bozky. Bozk je vylisovaný gombík alebo stĺpik, ktorý spája dve protiľahlé steny. Umiestnenie prelisov vo vzdialenosti 150 až 300 mm vytvára vystuženú dvojitú stenu bez potreby rebier alebo sekundárnych upevňovacích prvkov. Kiss-off pridáva zložitosť formy, ale je oveľa lacnejšia ako vystuženie pokrivenej časti po formovaní.
 5 000-litrová skladovacia nádrž z PE s kužeľovým dnom s vylepšenou stabilitou Táto nádrž s kužeľovým dnom, navrhnutá na skladovanie kvapalín pri úprave vody a chemickom priemysle, zaisťuje efektívne odvodnenie a štrukturálnu integritu. Hladká koruna odoláva hydrostatickému tlaku, zatiaľ čo LLDPE ponúka odolnosť proti korózii. Zobraziť produkt →
Veľké nádoby, ako je 5 000 litrová skladovacia nádrž s kužeľovým dnom, využívajú kužeľové dno na odvodnenie a zvýšenú stabilitu, zatiaľ čo bočná stena má hladkú korunu, ktorá odoláva hydrostatickej deformácii.
Ostré rohy sú druhou najčastejšou konštrukčnou chybou. Pri rotačnom lisovaní vytvára ostrý vnútorný roh koncentráciu napätia a vonkajšia časť tohto rohu má tendenciu vychádzať tenká, pretože prášok má problém vyplniť tesný priestor. Minimálny vonkajší polomer, ktorý akceptujeme, je 3 mm a vnútorný polomer by mal byť aspoň dvojnásobkom hrúbky steny. Pre 6 mm stenu naplánujte vnútorný polomer 12 mm.
Rohový uhol je dôležitý rovnako ako polomer. Polyetylénové diely fungujú najlepšie pri uhle 30 stupňov alebo viac, hoci väčšie uhly sú ešte bezpečnejšie. Ak aplikácia vyžaduje ostrejší uhol, navrhnite zosilnenie steny alebo zosilnené rebro, aby ste to kompenzovali.
Dizajnéri často požadujú ostrý roh, aby ušetrili miesto. Pri rotačnom lisovaní ostrý roh zriedka šetrí priestor. Stojí to čas na obrábanie, riskuje tenké steny a vytvára vizuálne hrubý polomer. Efektívnym riešením je zvyčajne veľkorysý rádius plus nízkoprofilové rebro.
Rotomulding sa spolieha na prevracanie prášku a tavenie vo vnútri rotujúcej formy. Prášok nemôže pretekať úzkymi medzerami tak, ako roztavený plast prúdi vo vstrekovacej forme. Všeobecným pravidlom je dodržať vzdialenosť medzi akýmikoľvek dvoma stenami alebo medzi stenou a rebrom najmenej päťnásobkom menovitej hrúbky steny. Pre 6 mm stenu to znamená minimálnu medzeru cca 30 mm.
Ak je medzera užšia, prášok môže premostiť otvor skôr, ako sa roztopí, a výsledkom je roztavená sieť, ktorá zruinuje zámer návrhu. Toto pravidlo platí pre lemy, vylisované rebrá, montážne výstupky a akúkoľvek vnútornú geometriu. Prvá kontrola, ktorú spustíme, je pravidlo 5x.
Podrezanie je ťažké, pretože časť sa musí stiahnuť z formy. Malé podrezania sa dajú zvládnuť pomocou silikónových alebo flexibilných častí formy, ale zvyšujú náklady a zvyčajne znamenajú pomalší cyklus. Pri veľkých pevných častiach sa úplne vyhnite podrezaniu.
Je možné zalisovať závitové vložky, hladinové spínače a nástavce armatúr. Umiestňujú sa do formy pred vložením prášku a zostanú na mieste, keď sa diel otáča. Kovová vložka pre PE diel musí mať vrúbkovanie alebo drážku, aby zapadla do plastu. Umiestnite vložky ďalej od priľahlých stien; inak nebude možné splniť pravidlo 5x oddelenia.
 Rotačne tvarovaná palivová nádrž LLDPE pre bezpečné skladovanie kvapalín Táto palivová nádrž používa LLDPE pre odolnosť voči chemikáliám a nárazom, vhodná na skladovanie palív a iných kvapalín. Jeho bezšvová konštrukcia zabraňuje úniku a ľahká konštrukcia umožňuje jednoduchú inštaláciu v mobilných alebo pevných aplikáciách. Zobraziť produkt →
Deliace čiary by mali byť umiestnené na čistom okraji. Ak deliaca čiara pretína textúrovaný povrch, textúra sa v mieste rozdelenia nezhoduje. Pri produktoch, ktoré musia vyzerať jednotne, naplánujte rozdelenie nástrojov na prirodzený prvok, ako je ráfik alebo lisovaná drážka.
LLDPE je predvolený materiál pre väčšinu projektov rotačného tvarovania a to z dobrého dôvodu. Má vynikajúcu rázovú húževnatosť, dobrú chemickú odolnosť a znáša pomalý cyklus otáčania bez degradácie. Keď bude časť žiť vonku, UV stabilizátor je nevyhnutný. Čierna je najefektívnejšia farba, ale UV balenie v iných farbách funguje dobre pre mnohé aplikácie.
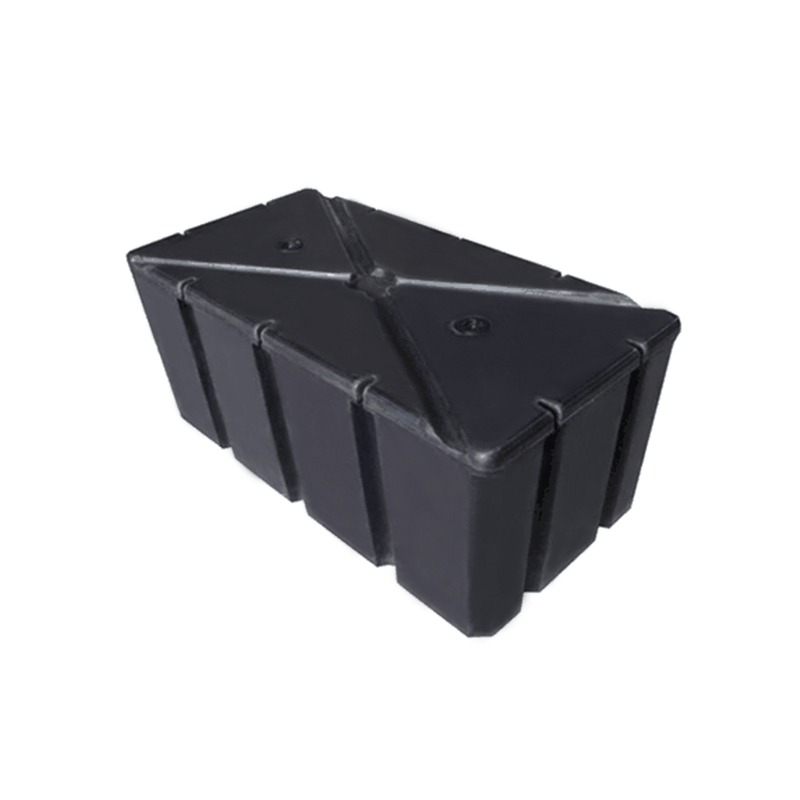
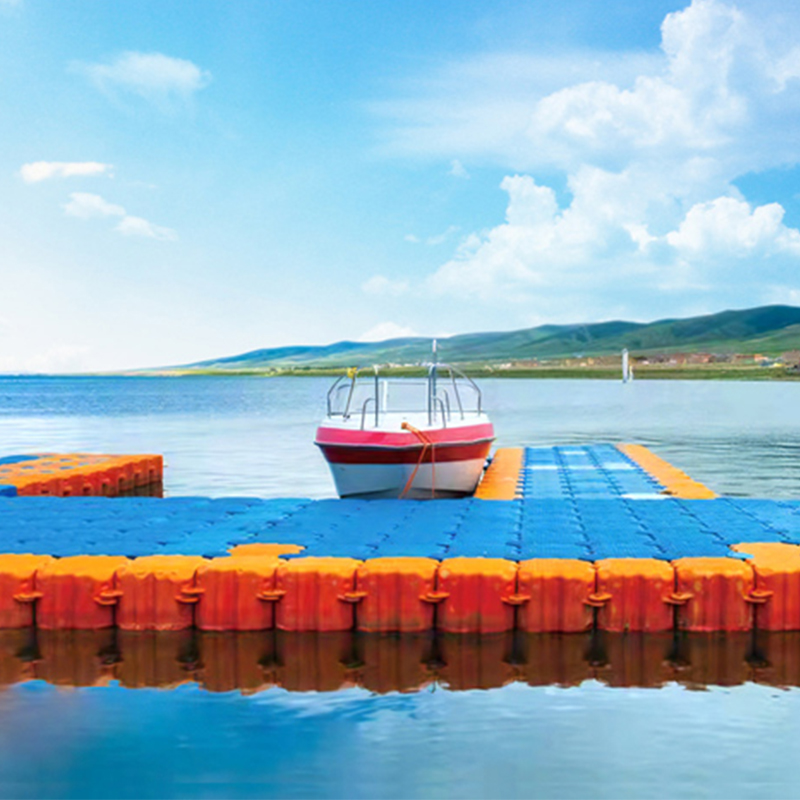
Pre odolnosť proti korózii v morskom alebo chemickom prostredí je spoľahlivou voľbou diel LLDPE s UV stabilizáciou. Praktické informácie sme zverejnili na Odolnosť proti korózii plávajúcej plošiny LLDPE pre tých, ktorí uvažujú o veľkej inštalácii.
Dôležitá je aj prevádzková teplota. Štandardné polyetylénové diely sú zvyčajne určené na nepretržité používanie medzi 60 a 80 stupňami Celzia. Nad tento rozsah môže byť potrebný polypropylén alebo nylon, ktoré menia požiadavky na ťah aj náklady na nástroje. Chemické vystavenie kyselinám, rozpúšťadlám alebo morskej vode tiež ovplyvňuje výber materiálu.
Nástroje predstavujú najväčšie jednotlivé náklady v projekte rotačného tvarovania. Formy sú zvyčajne odlievané z hliníka pre výrobné množstvá alebo CNC obrábaný hliník pre prototypy. Čím zložitejšia je geometria dielu, tým viac stojí forma.
Kiss-off, podrezanie a lisované doštičky zvyšujú náklady na nástroje. Každá funkcia, ktorú pridáte, musí byť premyslená v rozložení formy. Najlepším prístupom pre OEM diel je poslať 3D CAD model s jasným popisom nominálnej hrúbky steny, smeru ťahu a deliacej čiary. Dokonca aj jednoduchý náčrt s týmito tromi položkami urobí konverzáciu o nástrojoch oveľa produktívnejšou.
Najbežnejšie chyby v dizajne sa dajú ľahko zachytiť, ak viete, čo hľadať:
Ak výkres obsahuje tieto problémy, najlepším krokom je ich skoré vyriešenie. Malá zmena modelu CAD môže ušetriť tisíce pri prepracovaní nástrojov a mesiace námahy pri výrobe.
Ak hodnotíte vlastný projekt OEM, záleží na spoločnosti, ktorá stojí za nástrojmi. V spoločnosti Cixi Junyi Plastic Industry navrhujeme a vyrábame rotačne lisované diely od fázy formy až po hotovú výrobu. Rovnaké princípy dizajnu platia, či už kupujete štandardné nádrže alebo uvádzate do prevádzky vlastné puzdro. Môžete si prečítať viac o našom Služby vývoja a spracovania OEM aby sme pochopili, ako riešime kontrolu výkresov, nástroje a výrobu.

 dedina wuyuqiao, mesto Henghe, mesto Cixi, provincia Zhejiang
 +86-15257871220
 [email protected]
