


Správy
Domov / Správy / Správy z priemyslu / Bežné chyby rotačného tvarovania a ako im predchádzať – odborné poznatky od Junyi Plastics
V priebehu rokov sme v spoločnosti Junyi Plastics videli takmer každú chybu rotačného tvarovania, ktorú si viete pomenovať. Niektoré pochádzajú z nekonzistentnosti surovín, iné z nesprávneho návrhu formy alebo regulácie teploty. Dobrou správou je, že takmer všetkým sa dá vyhnúť správnym prístupom. V tomto článku si prejdeme najbežnejšie chyby rotačného tvarovania, s ktorými sa stretávame pri našej každodennej výrobe – bubliny, vyfukované otvory, nerovnomerná hrúbka steny, zmena farby, nízka rázová húževnatosť, deformácia a neúplné vyplnenie – a podelíme sa o praktické techniky riešenia problémov založené na skutočných skúsenostiach z dielne.
Bubliny zachytené v stene alebo pozdĺž deliacej čiary sú jedným z najčastejších problémov s kvalitou. Zvyčajne sa objavujú, keď sa vzduch alebo vlhkosť zachytia vo vnútri formy počas fázy spekania. Podľa našich skúseností je hlavnou príčinou často nedostatočné vetranie alebo nadmerná vlhkosť v prášku. Vždy odporúčame skontrolovať veľkosť vetracieho otvoru – ak je príliš malý, zväčšite ho. Nižšia rýchlosť chladenia a otáčanie formy počas chladiaceho cyklu môže tiež pomôcť uvoľniť zachytené plyny. V prípade vyfukovacích otvorov, ktoré úplne prechádzajú dielom, je často problémom lokálne horúce miesto, ktoré degraduje materiál skôr, ako sa spojí. Účinným protiopatrením je šetrné používanie odformovacieho prostriedku a zabezpečenie rovnomernej teploty pece.
 Rotačná oceľová filmová forma pre konzistentnú hrúbku steny Táto forma je navrhnutá tak, aby minimalizovala zmeny hrúbky steny a zachytené plyny. Jeho presná konštrukcia podporuje rovnomerný tok materiálu a chladenie, čím sa redukujú bežné chyby, ako sú deformácie a diery. Zobraziť produkt →
Nerovnomerná hrúbka steny je klasickým znakom zlého otáčania formy alebo nesprávneho indexovania pece. Vyrovnali sme sa s tým kalibráciou rýchlosti otáčania na našich strojoch s vežou a uistením sa, že forma sa pohybuje cez horúcu zónu konzistentnou rýchlosťou. Na druhej strane k deformácii často dochádza, keď sa diel ochladzuje príliš rýchlo alebo nerovnomerne. Zníženie rýchlosti chladenia a použitie rovnomerného prúdenia vzduchu môže minimalizovať skreslenie. V prípade veľkých plochých dielov, ako sú základne paliet alebo veká nádrží, niekedy pridávame vnútorné rebrá na udržanie tuhosti bez obetovania času cyklu. V priebehu rokov sme zistili, že dobre navrhnutá forma so správnym zmršťovaním je najlepším základom pre konzistentnú hrúbku steny.
Zmena farby – žlté alebo hnedé pruhy – takmer vždy súvisí s tepelnou degradáciou. Buď je teplota pece príliš vysoká, čas cyklu je príliš dlhý, alebo druh materiálu nie je navrhnutý pre požadovaný profil ohrevu. Pri každej práci prísne zaznamenávame teploty pece a pri spracovaní tmavo sfarbených dielov používame tepelné bariéry. Nízka rázová húževnatosť je iné zviera: často to znamená, že súčiastka nebola spekaná dostatočne dlho alebo bola použitá nesprávna kvalita polyméru. Napríklad, keď vyrábame nárazuvzdorné kryty zariadení alebo palivové nádrže, vyberáme špeciálnu triedu LLDPE a predlžujeme dobu výdrže o 10–15 %, aby sme zaistili úplné splynutie. Rýchly test pádovej hmotnosti na vzorovom kuse to dokáže zachytiť ešte pred úplným spustením výroby.
 Rotačná plastová palivová nádrž LLDPE pre odolnosť proti nárazu Táto nádrž, vyrobená so špecializovanou triedou LLDPE a predĺženým cyklom spekania, ponúka vysokú rázovú pevnosť a chemickú odolnosť. Zabraňuje problémom s tepelnou degradáciou udržiavaním kontrolovaných teplôt pece a správnym odvetrávaním. Zobraziť produkt →
Neúplné vyplnenie je zvyčajne hromadným problémom: do formy nebolo naplnené dostatočné množstvo živice. Môže sa to stať aj vtedy, ak prášok zle prúdi do úzkych dutín. Riešime to použitím správnej váhy strely a pridaním mierneho zúženia na hlboké rebrá. Nízka tuhosť môže byť spôsobená nedostatočným spekaním alebo materiálom s príliš nízkym modulom. Niekedy je samotný dizajn príliš tenký pre zamýšľanú záťaž. V týchto prípadoch pracujeme so zákazníkom na lokálnom zväčšení hrúbky steny alebo prechode na tuhší polymér. Náš OEM spracovateľský tím často odporúča chladiaci cyklus „uvoľňujúci napätie“, aby sa zlepšila rozmerová stabilita vo veľkých nádržiach a kontajneroch.
Škrabance, preliačiny a škrabance zvyčajne pochádzajú z povrchu formy alebo z nedostatočnej prípravy formy. Každú formu pred každým chodom skontrolujeme a v prípade potreby preleštíme. Stopy na rovných povrchoch sú často spôsobené lokálnymi zmenami hrúbky – teplo sa hromadí v hrubších častiach a vytvára priehlbinu. Pridanie miernej koruny na povrch formy alebo zvýšenie času chladenia na tejto ploche pomáha vyrovnať veci. Pre závitové vložky alebo integrálne návarky používame jadrový kolík, ktorý je predhriaty, aby sa minimalizovalo prilepenie živice.
 CPT-5000L Zásobník PE s kužeľovým dnom pre hladké povrchy Táto nádrž, postavená na starostlivej príprave formy a povrchovej úprave, zabraňuje škrabancom, preliačinám a stopám po umývaní. Jeho konštrukcia umožňuje rovnomerné chladenie, zaisťuje bezchybný exteriér vhodný na úpravu vody a skladovanie chemikálií. Zobraziť produkt →
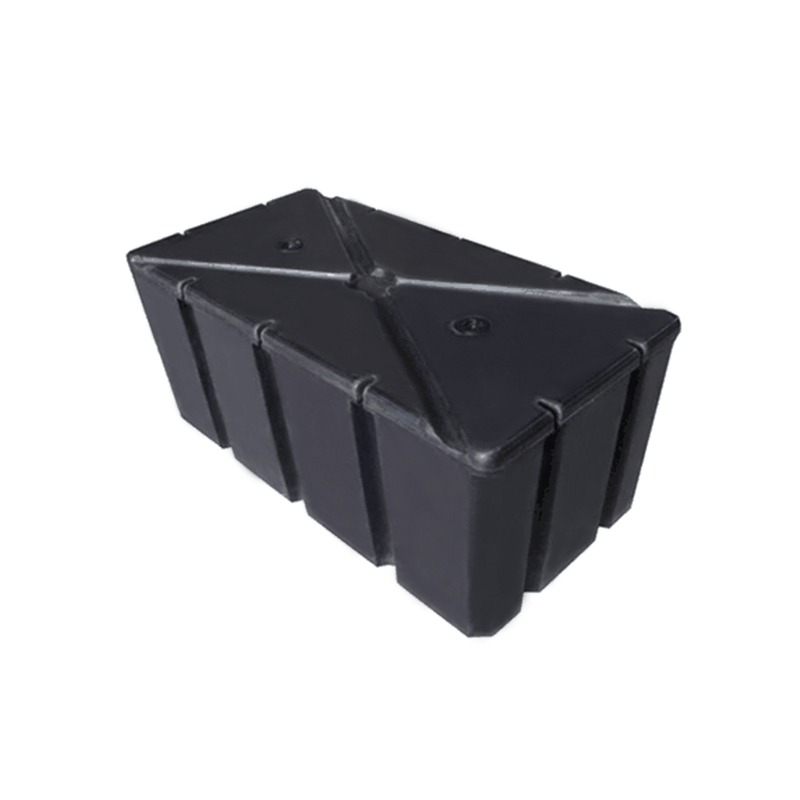
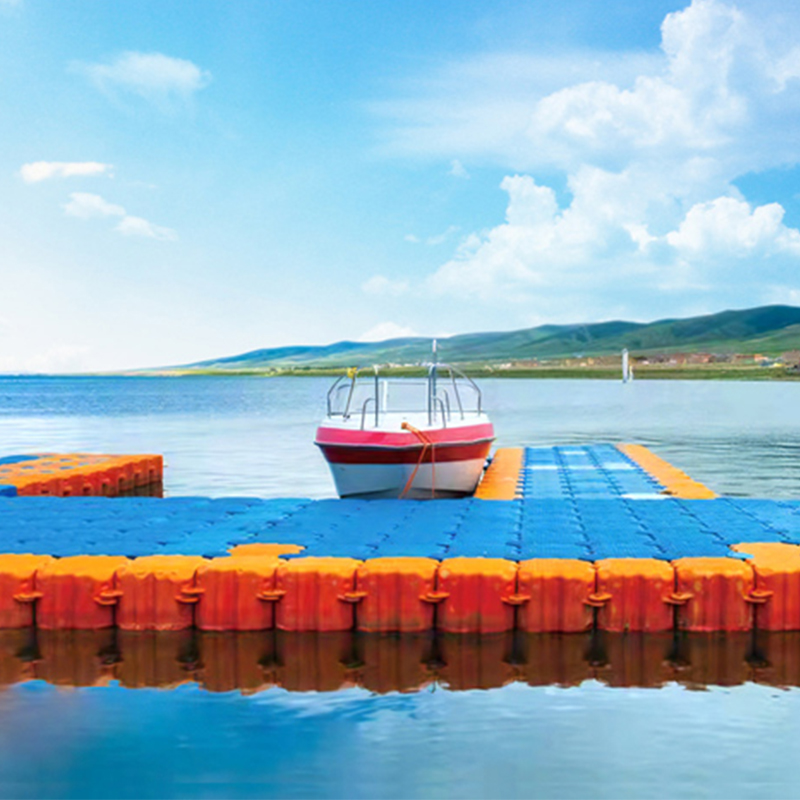
Viac ako 15 rokov výroby všetkého od rotačne tvarované plávajúce plošiny do sudov na dávkovanie chemikálií sme sa naučili, že prevencia je vždy lepšia ako prerábanie. Naše najlepšie odporúčania sú:
Náš tím v Junyi Plastics sa nedávno podelil o poznatky o tom, ako nám správne riadenie cyklu pomohlo dosiahnuť nulové chyby pri veľkom projekte úpravy vody. Viac si o tom môžete prečítať v našom rekapitulácia výstavy , kde sme diskutovali o inováciách v námornom rotačnom formovaní.
Poruchy rotačného tvarovania nie sú nevyhnutné. Pri starostlivom výbere materiálu, návrhu formy a procesných parametrov ich možno minimalizovať alebo úplne eliminovať. Ak čelíte pretrvávajúcemu problému – bublinám v nádržiach s kužeľovým dnom, deformácii v sudoch akvakultúry alebo zmene farby na plášťoch vášho vybavenia – náš technický tím vám rád pomôže diagnostikovať hlavnú príčinu. Vyriešili sme tieto výzvy pre zákazníkov v oblasti úpravy vody, akvakultúry a námorného priemyslu a môžeme urobiť to isté pre váš projekt.

 dedina wuyuqiao, mesto Henghe, mesto Cixi, provincia Zhejiang
 +86-15257871220
 [email protected]
